
 English
 русский
 Español
 简体中文

Повышение эффективности использования материалов при навивке пружин на станках с ЧПУ
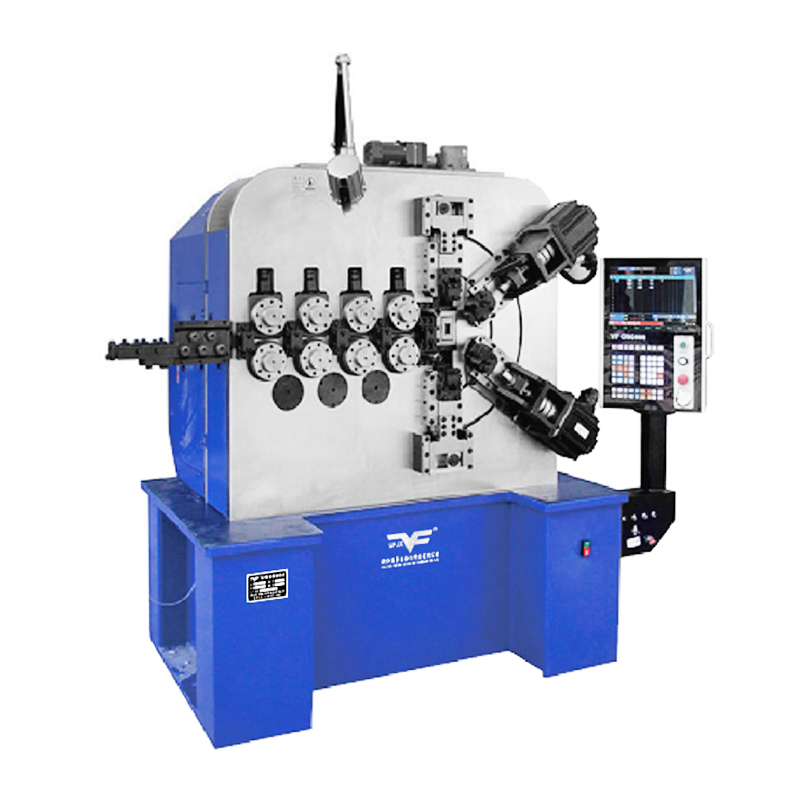
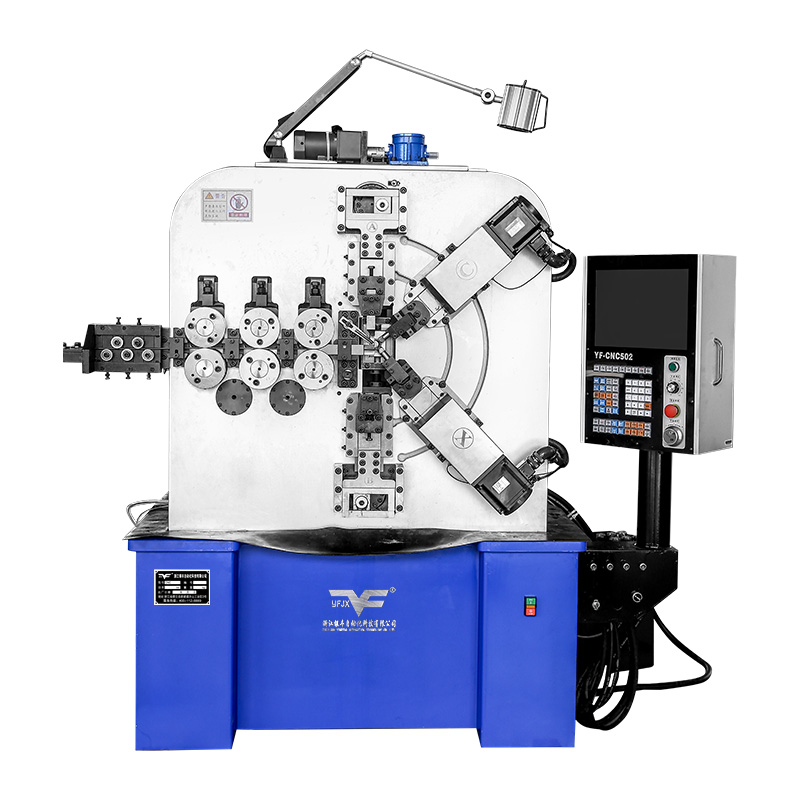
Новости отрасли-Затраты на материалы и производственные отходы остаются важными проблемами для производителей пружин, обслуживающих рынки автомобилей, электроники, промышленного оборудования и оборудования. Правильно настроенный Машина с винтовой пружиной может помочь производителям улучшить стабильность формования, сократить количество отходов проволоки, которых можно избежать, и поддерживать стабильное качество продукции. Однако эффективность использования материала зависит не только от скорости машины. Точность подачи проволоки, состояние оснастки, программные решения и процедуры проверки — все это влияет на эффективность преобразования сырья в готовые пружины.

Определите источники отходов проволоки
Потери проволоки могут возникать во время настройки станка, замены продукта, пробных запусков и производства несоответствующих деталей. Неправильные размеры пружины могут потребовать повторной регулировки, а нестабильная подача может привести к нестабильной формовке и ненужному браку.
Производители должны определить, когда происходят отходы и какие характеристики пружин часто страдают. Отделение отходов установки от дефектов, возникающих в ходе непрерывного производства, упрощает определение основных причин. Производственные записи могут помочь операторам определить приоритетность улучшений вместо того, чтобы полагаться на повторяющиеся корректировки вручную.
Оптимизация стабильности подачи проволоки
Постоянная подача проволоки необходима для поддержания геометрии пружины. Изменения давления подачи, износа роликов или выравнивания проволоки могут повлиять на диаметр, шаг и общие размеры пружины. Эти проблемы могут увеличить процент брака, даже если программа станка остается неизменной.
Регулярный осмотр подающих роликов и направляющих помогает поддерживать стабильное движение проволоки. Операторы также должны убедиться, что диаметр проволоки соответствует инструменту и конфигурации машины. При обработке различных материалов проволоки производителям может потребоваться корректировка параметров подачи и формовки в соответствии с характеристиками материала и рекомендациями по оборудованию.
Сокращение пробных запусков за счет лучшего программирования
Частая корректировка параметров может привести к потреблению ценной проволоки до того, как производственная партия достигнет требуемых характеристик. Машины для навивки пружин с ЧПУ с подходящими функциями хранения программ и управления могут помочь производителям воспроизвести установленные настройки для повторяющихся заказов.
Чтобы сделать программирование более эффективным, производственные группы должны вести четкий учет утвержденных параметров, комбинаций инструментов и результатов выборочного контроля. При внедрении новой конструкции пружины операторы могут использовать чертеж изделия и предыдущий опыт работы с аналогичными деталями для первоначальной настройки. Пробное производство по-прежнему необходимо, но структурированный процесс может сделать корректировки более целенаправленными и сократить ненужные эксперименты.
Поддержание оснастки для защиты качества производства
Изношенные или поврежденные формовочные инструменты могут стать причиной появления отметин на поверхности, изменения размеров и нестабильного формирования пружин. Продолжение производства без соблюдения этих условий может привести к увеличению брака и необходимости дополнительных проверок.
План профилактического обслуживания должен включать регулярные проверки формовочных инструментов, компонентов подачи, точек смазки и других обслуживаемых деталей, указанных производителем машины. Замена изношенного инструмента на соответствующем этапе может помочь поддерживать постоянные условия формовки. Записи о техническом обслуживании также облегчают выявление повторяющихся моделей износа и планирование работ по замене в соответствии с производственными графиками.
Контролируйте качество на протяжении всего производственного цикла
Проверка только готовых партий может привести к тому, что дефекты останутся незамеченными слишком долго. Более эффективный подход сочетает в себе одобрение отдельных изделий с периодическими проверками размеров и тестированием для конкретного применения.
Ключевые параметры проверки могут включать диаметр проволоки, внешний диаметр пружины, свободную длину, шаг и характеристики нагрузки. Соответствующая частота проверок зависит от риска продукта, технических требований заказчика и стабильности процесса. Если измерения начинают отклоняться, операторам следует изучить систему подачи, состояние инструмента и параметры формования, прежде чем продолжить производство.
Оцените эффективность помимо скорости машины
Заявленная скорость работы машины не обязательно отражает ее общую производственную эффективность. Частые регулировки, длительные переналадки, отказ от материала и перерывы в обслуживании могут свести на нет преимущества более быстрых циклов формовки.
При сравнении оборудования для производства пружин покупатели должны учитывать поддерживаемый диапазон проволоки, возможности программирования, требования к настройке, гибкость инструментов и доступность технической помощи. Выборочные испытания с использованием реальных производственных материалов могут помочь определить, подходит ли машина для предполагаемой конструкции пружин и требований к качеству.
Создайте более экономичный производственный процесс
Повышение эффективности использования материалов требует скоординированного контроля оборудования, материалов, программирования и контроля. Как производитель, мы рекомендуем оценивать каждый станок с винтовыми пружинами в соответствии с фактическими производственными требованиями, а не сосредотачиваться только на отдельных характеристиках производительности. Благодаря стабильной подаче проволоки, хорошему обслуживанию инструментов, документированным процедурам настройки и постоянным проверкам качества производители пружин могут сократить количество отходов, которых можно избежать, обеспечивая при этом надежную производительность и долгосрочную эффективность производства.
Наши продукты //
Сопутствующие товары
Авторское право © Zhejiang Yinfeng Automation Technology Co., Ltd.. Все права защищены. 