
 English
 русский
 Español
 简体中文

Уменьшение ошибок при настройке при производстве пружин с несколькими спецификациями
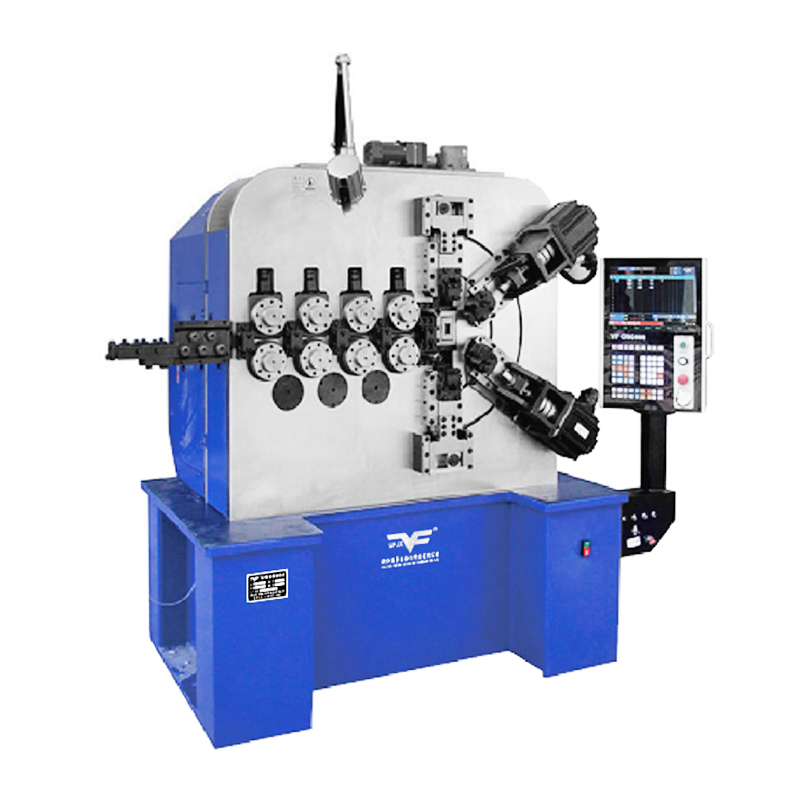
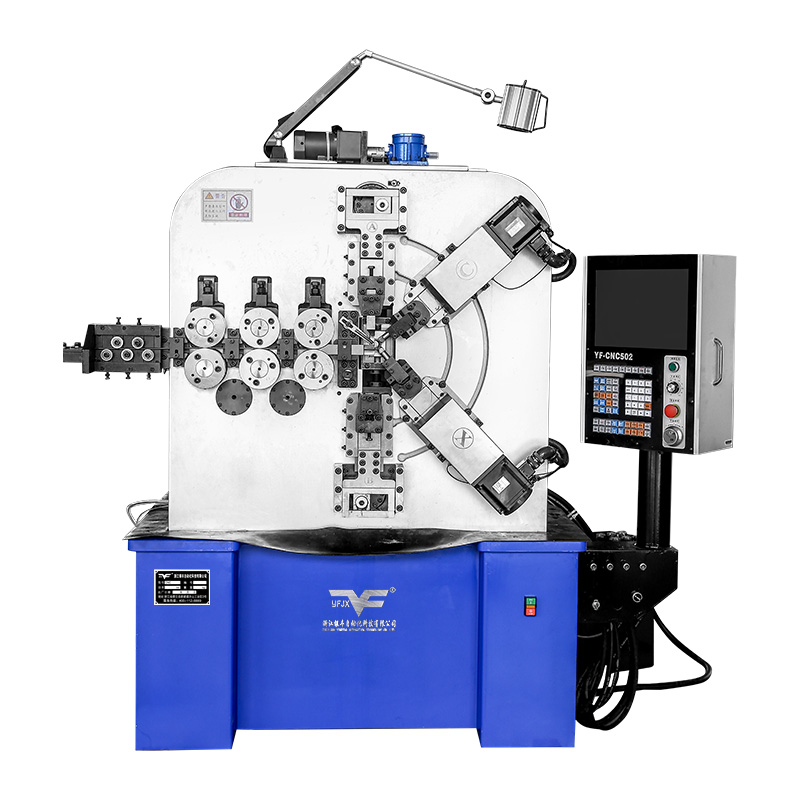
Новости отрасли-Хорошо настроенный Машина с винтовой пружиной может помочь производителям справиться с меняющимися требованиями к заказам, не жертвуя размерной стабильностью или эффективностью производства. Для заводов, поставляющих автомобильные компоненты, электротехническую продукцию, промышленное оборудование и оборудование общего назначения, частые изменения в характеристиках пружин могут создать проблемы при подготовке оснастки, настройке параметров и проверке качества. Структурированный подход к настройке оборудования помогает сократить количество неизбежных производственных ошибок, а также упрощает управление небольшими партиями и индивидуальными заказами.

Подготовьте оснастку до начала производства
Неправильный выбор инструмента может привести к нестабильной формовке, появлению царапин на поверхности и отклонениям размеров. Прежде чем приступить к новой работе, операторы должны подтвердить диаметр проволоки, геометрию пружины, характеристики материала и требования к чертежам. Формовочные инструменты должны быть совместимы с предполагаемой конструкцией пружины и конфигурацией машины.
Мы рекомендуем подготовить необходимый инструмент и проверить его состояние, прежде чем снимать инструменты, использованные для предыдущего заказа. Этот простой этап подготовки может предотвратить ненужные перерывы в работе и снизить риск установки неподходящих компонентов. Износ инструмента также следует учитывать при исследовании повторяющихся дефектов в нескольких производственных партиях.
Установите повторяемую процедуру настройки
Производство пружин становится сложнее контролировать, когда настройка полностью зависит от индивидуального опыта оператора. Документированная процедура обеспечивает последовательную справочную информацию по регулировке станка, расположению инструментов и утверждению образцов.
Практический контрольный список настройки должен включать:
- Проверка производственного чертежа и характеристик материалов.
- Подтверждение установки инструментов и выравнивания подачи проволоки.
- Обзор соответствующей программы ЧПУ и параметров формовки.
- Проверка исходных образцов перед непрерывным производством.
- Запись утвержденных настроек для будущих повторных заказов.
Эти записи делают поиск и устранение неисправностей более систематическим и помогают операторам определить различия между успешными и неудачными производственными циклами.
Улучшение управления параметрами ЧПУ
Современное оборудование для навивки пружин с ЧПУ может хранить программы для различных характеристик пружин в зависимости от системы управления. Однако получение существующей программы не устраняет необходимости проверки. Изменения в партиях проволоки, состоянии инструментов или свойствах материалов могут потребовать корректировок, прежде чем станок будет производить приемлемые детали.
Производителям следует сохранять названия программ понятными и связывать их с соответствующими чертежами изделий или внутренними номерами работ. Когда необходима регулировка, запись причины и результата помогает предотвратить повторные операции проб и ошибок. Этот подход особенно полезен для заводов, управляющих многочисленными моделями пружин с одинаковыми размерами, но с разным шагом, диаметром витка или конфигурацией концов.
Обнаруживайте дефекты до того, как они повлияют на всю партию
Проблемы с размерами часто обходятся дороже, если они остаются незамеченными в ходе непрерывного производства. Поэтому за первоначальным контролем должны следовать проверки с интервалами, соответствующими производственному риску и требованиям заказчика.
Общие проблемы включают неравномерное расстояние между витками, неправильную длину в свободном состоянии, несоответствующий диаметр витков и деформированные концы пружин. Операторы должны сравнить измерения с утвержденными чертежами и выявить отклонения, прежде чем вносить дальнейшие корректировки. Для критически важных приложений также могут потребоваться нагрузочные испытания и проверка на усталость в соответствии с соответствующими спецификациями.
Координация обработки материалов с настройками машины
Состояние пружинной проволоки напрямую влияет на поведение при штамповке. Различия в диаметре проволоки, свойствах растяжения, состоянии поверхности или марке материала могут повлиять на готовую пружину, даже если используется одна и та же программа ЧПУ.
Входной контроль материалов помогает выявить потенциальные несоответствия еще до начала производства. Проволоку также следует хранить и обращаться с ней в соответствии с требованиями к ее материалам, чтобы уменьшить загрязнение, спутывание и повреждение поверхности. Когда появляется новый поставщик материала или спецификация проволоки, пробная формовка дает возможность подтвердить совместимость и определить, требуется ли пересмотр настроек процесса.
Выбирайте оборудование для реальных производственных условий
При покупке станка для винтовых пружин с ЧПУ покупатели должны смотреть не только на заявленную скорость формовки. Поддерживаемый диапазон диаметров проволоки, достижимая геометрия пружины, функции управления, гибкость инструментов и техническая поддержка — все это влияет на практические производственные показатели.
Производители, выполняющие частые индивидуальные заказы, могут получить выгоду от гибкого программирования и эффективных механизмов переналадки. Заводы, ориентированные на повторное производство, могут уделять больше внимания стабильности цикла, мониторингу процессов и интеграции с системами контроля. Оценка репрезентативных образцов и обсуждение реальных производственных требований с поставщиком оборудования может помочь покупателям сделать более обоснованные инвестиции.
Превратите контроль настройки в конкурентное преимущество
Последовательные методы настройки помогают производителям пружин уменьшить количество ошибок, которых можно избежать, улучшить повторяемость и более эффективно реагировать на изменение спецификаций клиентов. Как производитель оборудования, мы призываем покупателей оценить станок с винтовыми пружинами, а также его варианты инструментов, возможности программирования, требования к техническому обслуживанию и поддержку приложений. Сочетание подходящего оборудования с документированными процедурами создает более надежный производственный процесс и поддерживает долгосрочную эффективность производства.
Наши продукты //
Сопутствующие товары
Авторское право © Zhejiang Yinfeng Automation Technology Co., Ltd.. Все права защищены. 